langue
Nouvelles de l'industrie
Comment choisir le bon joint homocinétique pour les systèmes d'entraînement automobile : un guide technique de l'acheteur
La fonction d'un joint homocinétique dans la transmission d'un véhicule
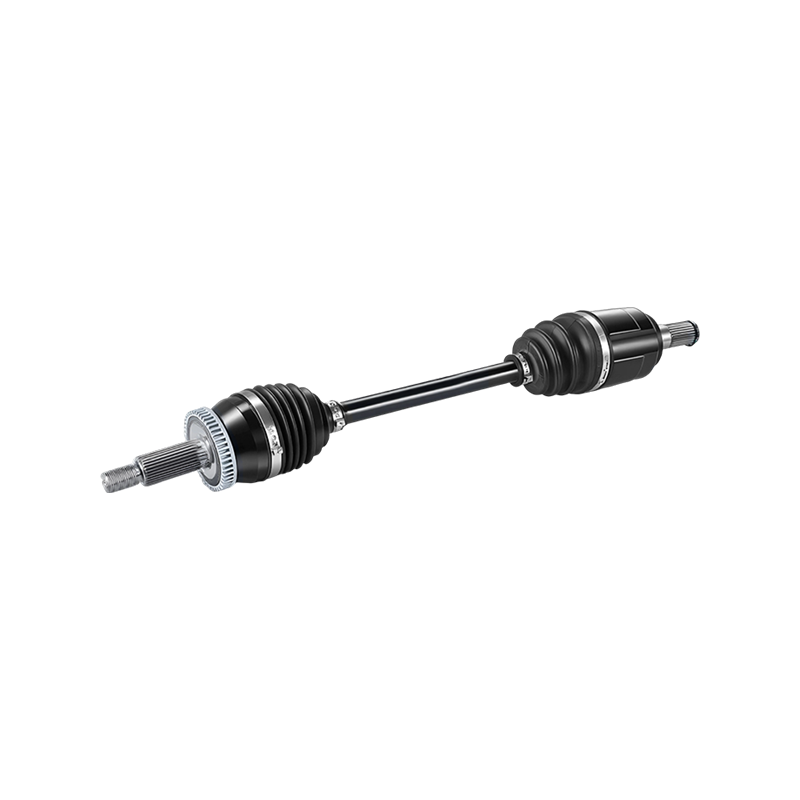
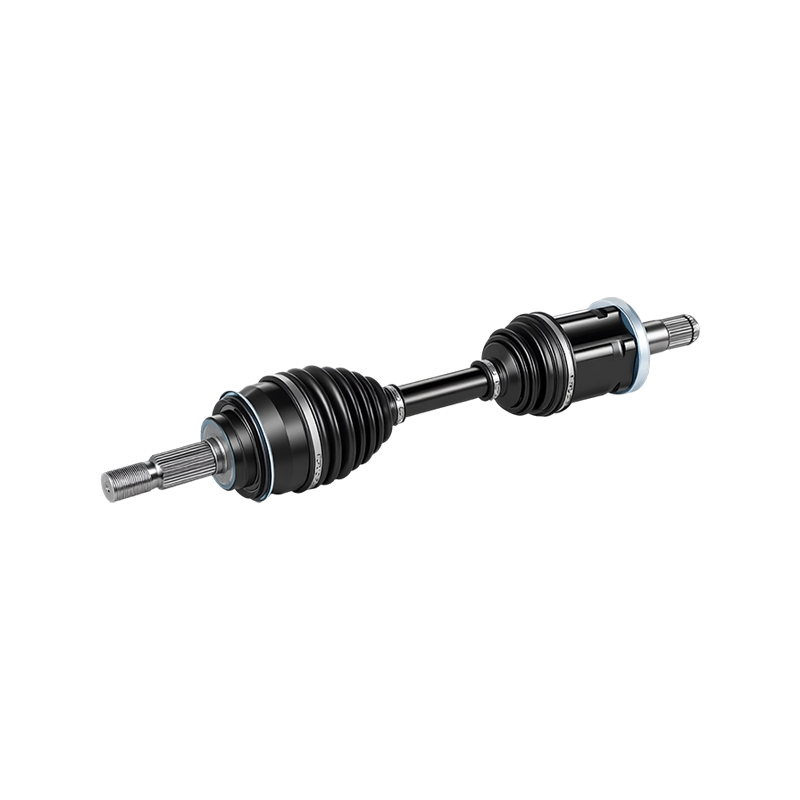
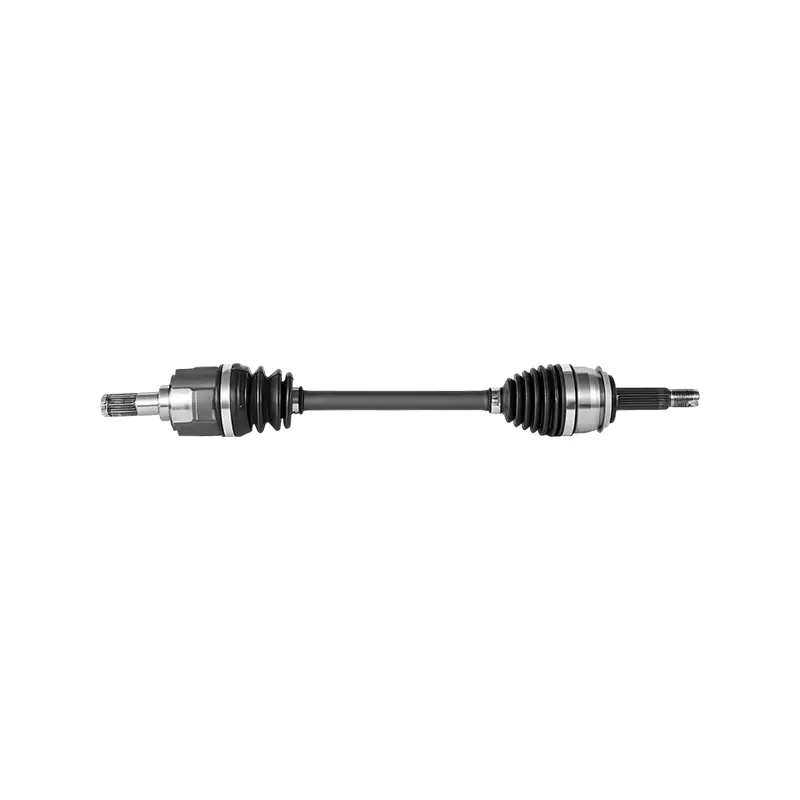
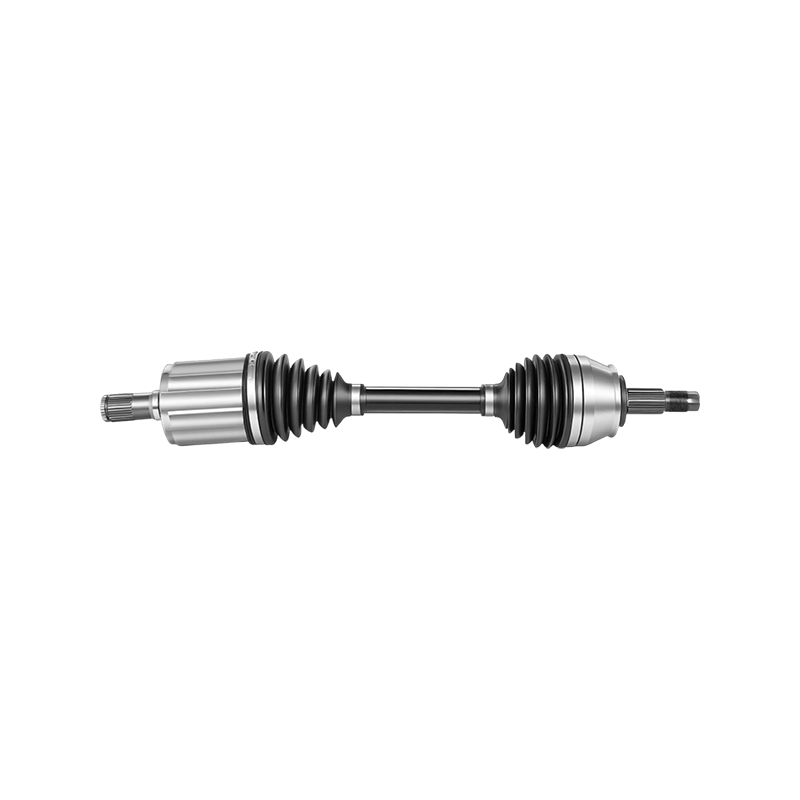
A joint homocinétique se trouve entre la transmission et le moyeu de roue, transférant la puissance de rotation à une vitesse angulaire constante même lorsque le débattement de la suspension modifie l'angle de conduite. Contrairement à un joint universel, qui introduit une fluctuation de vitesse lorsqu'il fonctionne sous un angle, un joint homocinétique correctement conçu maintient une transmission de couple fluide grâce au blocage de la direction et à la compression de la suspension. C'est pourquoi les plates-formes à traction avant et à traction intégrale reposent presque entièrement sur des joints homocinétiques plutôt que sur des conceptions plus anciennes de type cardan.
Pour les ingénieurs et les équipes d’approvisionnement recherchant des composants de remplacement ou OEM, le processus de sélection est rarement aussi simple que de faire correspondre un numéro de pièce. Le poids du véhicule, le couple de sortie, la plage d'articulation et le cycle de service déterminent tous la géométrie du joint, la conception de la cage et le matériau du coffre qui résisteront sur le terrain. Un mauvais choix ne réduit pas seulement la durée de vie ; cela peut introduire des vibrations, des changements de sensation de direction et, dans les cas graves, une défaillance de la transmission à vitesse d'autoroute.
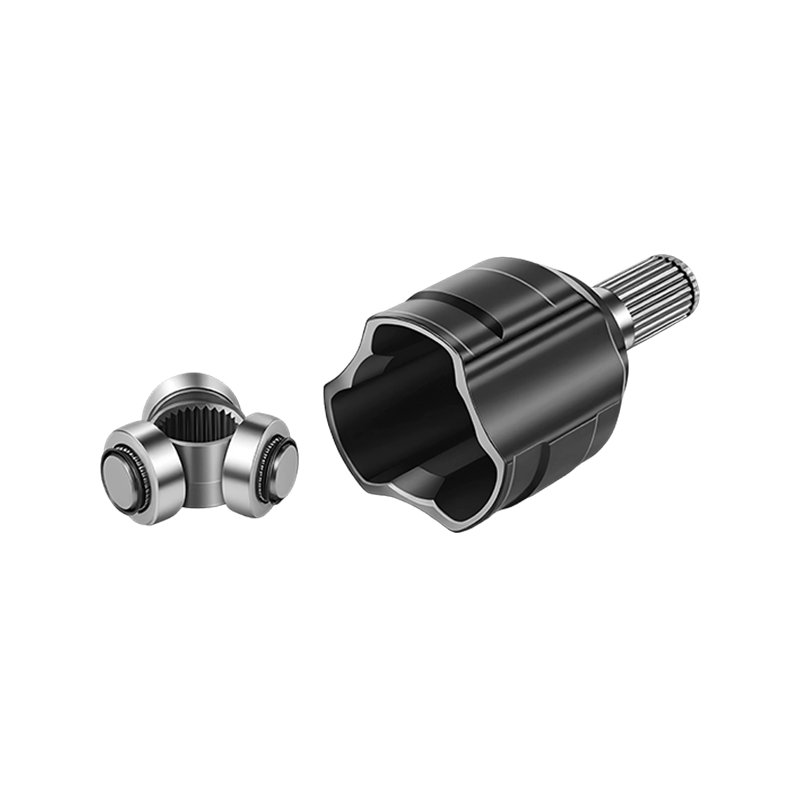
Ce guide passe en revue les critères techniques qui distinguent un joint fiable d'un joint qui tombera en panne prématurément, couvrant les types de joints, la science des matériaux, le diagnostic de l'usure, l'évaluation des fournisseurs et les calculs de coûts importants sur la durée de vie d'un parc ou d'un cycle de production.
La disposition de la transmission façonne également le modèle de charge que chaque joint voit au cours de sa durée de vie. Une berline à traction avant demande principalement à ses articulations extérieures de gérer un couple constant à des angles de braquage modérés, tandis qu'un multisegment compact avec un empattement plus court et un rayon de braquage plus serré pousse quotidiennement ces mêmes articulations plus près de leur limite d'articulation maximale. Les systèmes à traction intégrale et à quatre roues motrices à temps partiel ajoutent une autre variable, puisque les rapports de répartition de puissance et les différentiels verrouillables peuvent momentanément acheminer une part de couple beaucoup plus importante via un seul essieu qu'une plate-forme comparable à traction avant ne verrait jamais. Comprendre où se situe un véhicule ou une application de flotte donnée sur ce spectre est la première étape pratique avant de comparer les numéros de pièces ou les devis des fournisseurs, car cela restreint le champ aux familles de joints qui ont été réellement conçues pour cette combinaison de charge et d'angle plutôt que celles qui s'adaptent simplement au modèle de boulon, ce qui permet de gagner du temps plus tard dans le processus d'évaluation.
Types de joints homocinétiques : conceptions fixes ou plongeantes
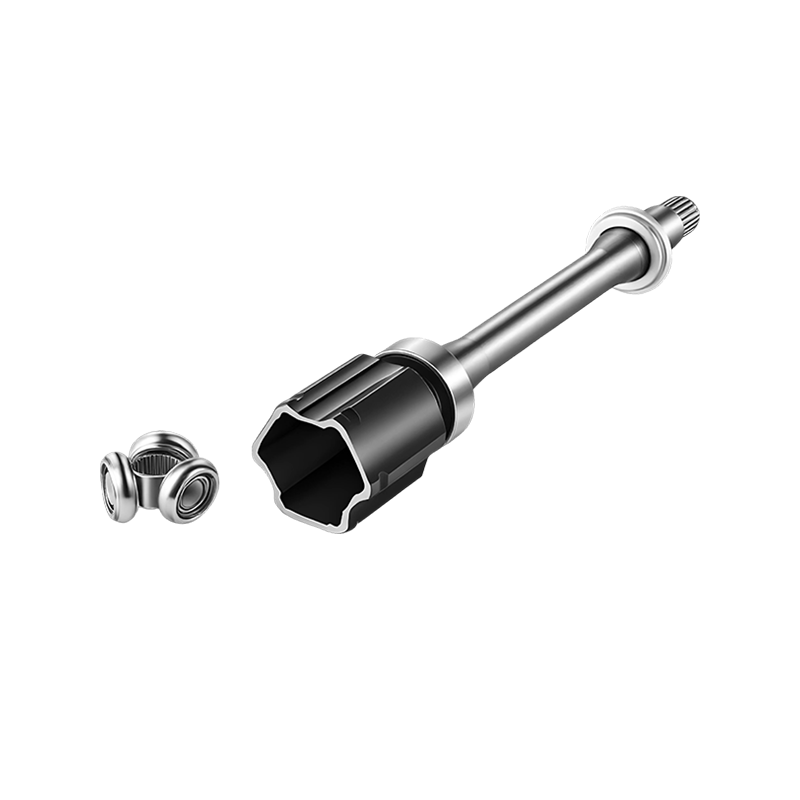
Chaque essieu moteur utilise deux joints avec des tâches différentes. L'articulation extérieure, la plus proche de la roue, doit gérer de grands angles de braquage mais très peu de débattement axial. Le joint intérieur, plus proche de la transmission, supporte moins d'angle mais doit s'adapter au raccourcissement et à l'allongement de l'essieu qui se produisent lorsque la suspension se déplace tout au long de sa course. Ces deux exigences ont donné naissance à deux grandes familles communes.
| Type de joint | Emplacement typique | Articulation maximale | Plongée axiale |
|---|---|---|---|
| Fixe (style Rzeppa) | Hors-bord | 45 à 50 degrés | Minime |
| Plongeant (style trépied) | In-bord | 20 à 26 degrés | Jusqu'à 50 mm |
| Plongée double déport | In-bord, high-travel platforms | 22 à 24 degrés | Jusqu'à 60 mm |
Les joints fixes utilisent un agencement de cage et de bille qui maintient le point central stationnaire tout en permettant des changements d'angle de braquage, c'est pourquoi ils dominent les applications hors-bord sur presque toutes les voitures à traction avant. Les joints plongeants, en revanche, utilisent des roulements à trépied ou des chemins de roulement à billes décalés qui permettent à l'arbre de glisser vers l'intérieur et l'extérieur, absorbant les changements de longueur créés par la géométrie de la suspension sans transmettre ce mouvement dans le moyeu de la roue.
Le fait de ne pas correspondre à ces conceptions, par exemple en installant un joint à faible plongée sur une application intérieure avec une longue course de suspension, est l'une des erreurs d'approvisionnement les plus courantes dans les travaux de remplacement sur le marché secondaire. Le joint peut se boulonner correctement et même fonctionner pendant une courte période, mais il se coincera ou échouera bien avant son intervalle d'entretien nominal.
La géométrie de la cage est une deuxième variable facile à négliger lors de la comparaison de joints qui semblent autrement identiques sur une fiche technique. La cage maintient les billes en position tout en leur permettant de rouler sur leurs rails lorsque l'articulation s'articule, et de petites différences dans la forme de la poche ou l'angle de la fenêtre modifient la manière dont la charge est répartie uniformément sur la bille à des angles de braquage extrêmes. Une cage conçue avec un dégagement généreux pour les fenêtres a tendance à fonctionner plus froidement et plus silencieusement près de sa limite d'articulation, ce qui est important pour les véhicules compacts qui se dirigent régulièrement vers le verrouillage complet lors de manœuvres à basse vitesse telles que le stationnement. À l’inverse, une conception de cage plus serrée peut améliorer la rigidité en torsion au détriment de l’angle maximal, ce qui constitue un compromis raisonnable pour les plates-formes axées sur les performances qui s’approchent rarement du blocage de direction complet mais qui bénéficient d’un couple élevé et soutenu.
Sélection des matériaux et précision de fabrication
Les chemins de roulement à billes, la cage et la bague intérieure d'un joint homocinétique fonctionnent sous des charges ponctuelles répétées à une vitesse de rotation élevée, de sorte que le choix de l'alliage et le processus de traitement thermique déterminent la durée de vie à la fatigue plus que presque toute autre variable. La plupart des joints de qualité utilisent de l'acier allié à teneur moyenne en carbone, cémenté par des processus d'induction ou de carburation jusqu'à une dureté de surface comprise entre 58 et 62 HRC, tout en conservant un noyau plus résistant et plus ductile pour résister à la rupture sous charge de choc.
Au-delà de l'alliage lui-même, la précision dimensionnelle des rainures des billes détermine la manière dont la charge est répartie uniformément sur les six ou huit billes d'un joint typique. Les rainures usinées en dehors des tolérances dimensionnelles acceptables concentrent la charge sur un plus petit nombre de points de contact, ce qui accélère les piqûres de surface et produit finalement le bruit de cliquetis que la plupart des conducteurs associent à un joint extérieur défaillant. Des lignes de fabrication réputées vérifient la géométrie des rainures avec un équipement de mesure de coordonnées sur une base d'échantillonnage, et pas seulement lors de l'inspection de l'assemblage final.
Les spécifications des graisses sont souvent traitées après coup lors de l’approvisionnement, mais elles jouent un rôle direct dans la durée de vie en fatigue aux côtés de la métallurgie. La graisse pour joints homocinétiques est formulée avec des additifs extrême pression conçus pour maintenir un film protecteur sous les pressions de contact très élevées générées à l'interface bille-chenille, conditions auxquelles une graisse de châssis à usage général n'est pas conçue pour résister. L'ensemble d'additifs doit également rester stable sur une large plage de températures, car un joint situé près de l'échappement ou du turbocompresseur sur certaines configurations de moteur transversal peut voir des températures soutenues bien supérieures à celles qu'un soufflet situé près de la roue pourrait connaître. L'examen de la fiche technique de la graisse fournie avec un joint, plutôt que de supposer que n'importe quelle graisse de marque du fabricant est équivalente, est une simple vérification qui détecte un nombre surprenant de composants de qualité inférieure avant qu'ils n'atteignent l'installation.
Lire les signes avant-coureurs de l’usure des joints homocinétiques
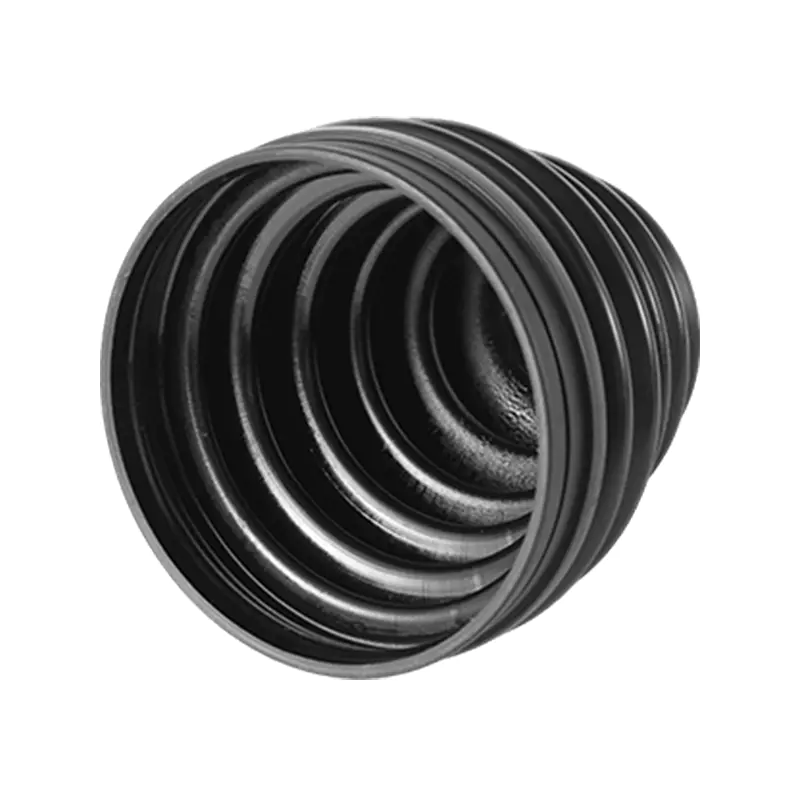
L’usure d’un joint homocinétique est progressive et, dans la plupart des cas, détectable bien avant sa défaillance totale. Une botte déchirée ou fissurée est le point de défaillance le plus précoce et le plus évitable, car elle permet à la graisse de s'échapper et aux contaminants de pénétrer, accélérant considérablement l'usure des chemins de roulement à billes en dessous.
Une fois que la contamination commence, l’usure s’accélère plutôt que de progresser à un rythme constant, ce qui se reflète dans la courbe abrupte illustrée ci-dessus une fois qu’un joint a dépassé environ les deux tiers de sa durée de vie nominale. Les indicateurs de terrain les plus fiables comprennent :
- Un bruit de claquement ou de claquement rythmé lors de virages serrés, indiquant généralement un joint extérieur usé
- Une sensation de claquement lors de l'accélération ou de la décélération, souvent liée à l'usure des joints plongeants intérieurs
- De la graisse visible projetée autour de l'intérieur d'une roue, indiquant une botte déchirée
- Vibration qui augmente avec la vitesse du véhicule, pouvant indiquer un déséquilibre de l'arbre suite à l'usure des joints.
L'inspection de routine des bottes pendant les intervalles d'entretien programmés reste le moyen le plus rentable d'éviter un remplacement complet du joint, puisqu'une chaussure à elle seule coûte généralement une fraction de l'assemblage complet.
Une technique de terrain utile pour isoler quelle articulation génère une plainte sonore consiste à conduire le véhicule dans un cercle lent et serré dans les deux sens tout en écoutant depuis une fenêtre ouverte, car un problème d'articulation extérieure produira généralement un clic plus fort lorsque vous vous détournerez du côté affecté. Les problèmes de joints plongeants intérieurs ont tendance à être plus difficiles à isoler à l'oreille seule, et une inspection d'un véhicule surélevé avec la roue chargée et déchargée tout en vérifiant le jeu au niveau du boîtier de joint est généralement plus fiable que de se fier à la localisation du bruit lors d'un essai routier. Les techniciens travaillant sur un volume élevé de plaintes liées au système de transmission tiennent souvent un simple journal de décision reliant le modèle de bruit, la mesure du jeu en charge et à vide et la cause profonde éventuelle, car ce type d'enregistrement interne améliore la précision du diagnostic au fil du temps bien plus que de se fier à un seul symptôme isolé.
Comparaison des types de joints homocinétiques selon des indicateurs de performance clés
Lors de la spécification d'un joint pour une nouvelle application ou de l'évaluation d'un joint homocinétique automobile Dans le catalogue du fournisseur, trois paramètres de performance ont tendance à être les plus importants dans la pratique : l'angle d'articulation maximal, la capacité de couple et le comportement bruit-vibration-dureté à vitesse d'autoroute. Le tableau ci-dessous classe les familles communes communes selon ces trois facteurs sur un indice normalisé.
Les articulations fixes obtiennent les scores les plus élevés sur l'indice composite en grande partie en raison de leur large plage d'articulation et de leur faible signature NVH, ce qui explique leur domination sur les positions extérieures sur presque toutes les plates-formes de passagers. Les joints à rainures croisées échangent une certaine gamme d'articulations contre un ensemble plus compact, qui convient aux applications à jeu restreint mais limite généralement leur utilisation aux plates-formes à faible couple.
Il convient de noter que l'indice composite ci-dessus est une comparaison générale de l'ingénierie plutôt qu'un classement des pièces d'un seul fournisseur, et que les performances réelles dépendent toujours fortement de la qualité des matériaux et de la tolérance de fabrication évoquées précédemment. Deux assemblages de la même famille de conception peuvent afficher des résultats de fatigue sensiblement différents en fonction de la cohérence du traitement thermique. Le type d'assemblage doit donc être traité comme un filtre de départ pour une décision d'approvisionnement plutôt que comme le dernier mot sur la pièce spécifique à acheter.
Un cadre pratique pour l'approvisionnement et l'évaluation des fournisseurs
Les équipes achats évaluent un nouveau cv joint fournisseur bénéficier d’une séquence de qualification structurée plutôt que de compter sur un seul envoi d’échantillons. Le flux ci-dessous décrit un processus en cinq étapes utilisé dans la plupart des programmes d'approvisionnement industriel.
L'examen de la certification des matériaux doit confirmer la qualité de l'alliage, les spécifications du traitement thermique et les enregistrements d'essais de dureté plutôt que d'accepter une fiche technique générique. Les tests au banc, comprenant idéalement un cycle de fatigue en torsion et un test de durée de vie en flexion des bottes, fournissent une base objective pour comparer deux fournisseurs proposant des pièces visuellement identiques. Un audit des processus d'installation, même à distance, réalisé au moyen de présentations vidéo et de documentation des processus, révèle si l'inspection a lieu aux bonnes étapes plutôt qu'au moment de l'emballage final.
| Critère d'évaluation | Poids | Que vérifier |
|---|---|---|
| Traçabilité des matières | 25 pour cent | Certificats d'usine correspondant aux numéros de lots |
| Cohérence dimensionnelle | 25 pour cent | Rapports CMM sur plusieurs lots de production |
| Données des tests de fatigue | 20 pour cent | Tests de cycle indépendants ou tiers |
| Qualité des bottes et de la graisse | 15 pour cent | Durée de vie flexible et fiche technique de la graisse |
| Cohérence de la livraison | 15 pour cent | Ponctualité des commandes récentes |
Coût total de possession : prix par rapport à la valeur à long terme
Le prix unitaire le plus bas produit rarement le coût total le plus bas une fois que les réclamations au titre de la garantie, la main-d'œuvre pour le remplacement prématuré et les temps d'arrêt sont pris en compte. La comparaison ci-dessous illustre comment le taux de défaillance au cours d'une fenêtre de service nominale déplace le coût effectif par unité sur trois niveaux de prix.
Les pièces bon marché ont souvent un prix d'acquisition de 20 à 30 % inférieur aux options de niveau intermédiaire, mais un taux de défaillance en début de vie plus élevé efface souvent cette économie au cours des deux premiers intervalles d'entretien une fois la main d'œuvre incluse. Les exploitants de flotte et les fabricants dont les cycles d'utilisation sont prévisibles constatent généralement que les composants de niveau intermédiaire ou haut de gamme, provenant de fournisseurs capables de démontrer des données d'essais de fatigue cohérentes, génèrent un coût par kilomètre de service inférieur, même si le prix de l'autocollant est plus élevé.
Un moyen utile d'encadrer cette décision en interne consiste à calculer le coût par kilomètre de durée de vie prévue plutôt que le coût par unité, en tenant compte des heures de main-d'œuvre pour l'installation d'origine et tout remplacement anticipé prévu. Pour une flotte comprenant des dizaines ou des centaines de véhicules, même une légère différence dans le taux de défaillance en début de vie s'aggrave rapidement, car chaque remplacement imprévu entraîne également un coût de planification sous la forme d'un temps d'arrêt du véhicule qui n'apparaît pas sur la facture des pièces détachées. Intégrer ce calcul dans un modèle d'achat standard, plutôt que de comparer les prix unitaires de manière isolée, tend à déplacer les décisions d'approvisionnement vers des fournisseurs qui peuvent justifier leurs allégations de fiabilité avec des données de test plutôt qu'avec un seul langage marketing.
Pratiques d'installation qui prolongent la durée de vie
Même un joint bien fabriqué peut échouer prématurément si les pratiques d'installation sont incohérentes. Une courte liste d’habitudes distingue les installations qui atteignent leur durée de vie nominale complète de celles qui n’y parviennent pas :
- Emballez le joint avec la graisse spécifiée par le fabricant plutôt qu'avec une graisse de châssis générique, car les packages d'additifs diffèrent selon l'application.
- Serrez l'écrou d'essieu à la valeur spécifiée à l'aide d'une clé calibrée plutôt qu'un pistolet à percussion réglé au toucher.
- Inspectez les colliers de serrage du coffre pour vous assurer qu'ils sont bien assis et confirmez qu'aucun pincement ne s'est produit lors du remontage.
- Faites pivoter la direction jusqu'au verrouillage complet dans les deux sens après l'installation pour vérifier le grippage avant les essais sur route.
- Enregistrez le kilométrage d'installation afin que les futures inspections de démarrage puissent être planifiées par rapport à une référence connue
Ces étapes ne prennent que quelques minutes supplémentaires par essieu, mais réduisent considérablement les taux de réclamation au titre de la garantie dans les parcs de véhicules et les ateliers de réparation, car une grande partie des défaillances précoces des joints sont dues à une contamination par la graisse ou à un couple incorrect plutôt qu'au composant lui-même.
Les ateliers qui suivent la qualité de l'installation ainsi que les performances des pièces trouvent souvent que les deux sont difficiles à séparer lors de l'analyse des demandes de garantie, ce qui est une autre raison pour laquelle une liste de contrôle d'installation cohérente s'amortit sur un grand volume de travail plutôt que sur une réparation occasionnelle.
Foire aux questions
Q1 : Combien de temps un joint homocinétique doit-il durer dans des conditions de conduite normales ?
La plupart des joints sont évalués bien au-delà de 100 000 milles lorsque le coffre reste intact et que la graisse spécifiée en usine est utilisée, bien que le cycle de service, l'exposition au sel de déneigement et le style de conduite influencent tous la durée de vie réelle.
Q2 : Un soufflet CV déchiré peut-il être réparé sans remplacer tout le joint ?
Un soufflet peut parfois être remplacé seul s'il est détecté tôt et que le joint n'a pas encore été exposé à une contamination, mais une fois que des particules ont pénétré dans les chemins de billes, le simple remplacement du soufflet ne rétablira pas sa durée de vie complète.
Q3 : Un clic est-il toujours un signe de défaillance du joint extérieur ?
Un bruit de claquement pendant les virages est l'un des indicateurs les plus fiables de l'usure des joints extérieurs, bien qu'il soit utile de confirmer que le bruit change en fonction du sens de rotation et de l'angle de braquage avant de commander une pièce de rechange.
Q4 : Les véhicules à traction intégrale exercent-ils plus de contraintes sur les joints homocinétiques que les véhicules à traction avant ?
Les systèmes de transmission intégrale peuvent soumettre les articulations arrière ou centrales à différents modèles de couple, mais la contrainte exercée sur chaque articulation individuelle dépend davantage de l'angle d'articulation et du couple délivré que de la seule configuration de la transmission.
Q5 : Quelle est l’erreur la plus courante lors de l’approvisionnement en joints de remplacement en vrac ?
La sélection de pièces basée uniquement sur la correspondance du prix et du numéro de pièce, sans examiner la certification des matériaux ni demander les données des tests de fatigue, est la cause la plus fréquente d'une qualité incohérente dans une commande groupée.
Q6 : La qualité du matériau du joint affecte-t-elle de manière significative le prix ?
L'acier allié cémenté avec traitement thermique vérifié coûte généralement plus cher que les alternatives trempées à cœur, mais la différence ne représente généralement qu'une petite fraction du coût unitaire total par rapport au gain de fiabilité qu'il procure.
- Email: zyqya@qq.com
- Tel: +86-576-87209702
- Mob: +86-13906546241
- Sales Tel: +86-15098852690/19861808468
- Whatsapp: +86-13656869496
- Add: No. 9 Xingyuan Road, parc automobile et moto agricole, ville de Yuhuan, province du Zhejiang, Chine
Copyright© Yuhuan Bayzo Machinery Co., Ltd. Tous droits réservés.
Fournisseurs de composants de transmission OEM/ODM